Artykuł sponsorowany
Co naprawdę decyduje o trwałości złącza po wulkanizacji na gorąco
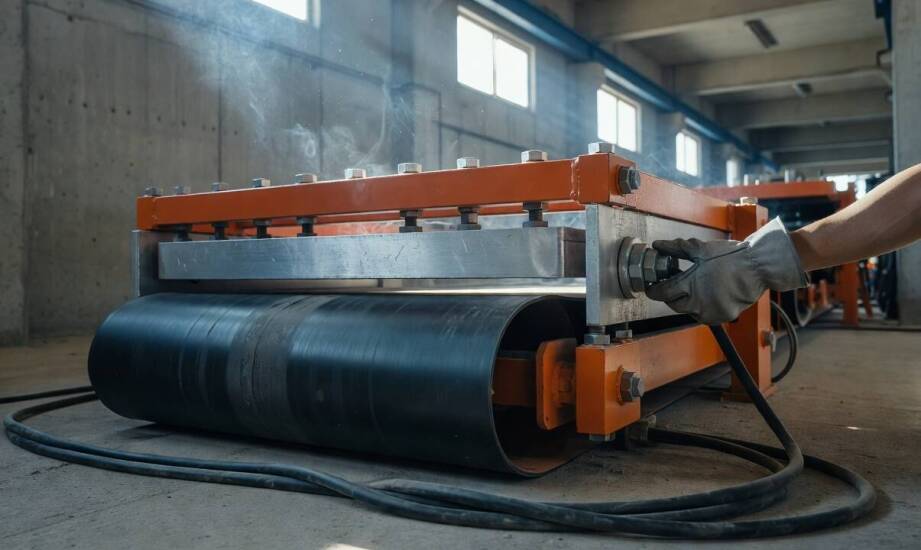
Awaria taśmy przenośnikowej w linii transportowej kopalni lub zakładu produkcyjnego powoduje natychmiastowy przestój całego ciągu technologicznego. Zatrzymanie transportu materiałów sypkich generuje zauważalne straty finansowe z każdą kolejną godziną oczekiwania na naprawę. Trwałość złącza po usunięciu usterki zależy od dogłębnej oceny uszkodzenia oraz rzeczywistych warunków pracy taśmy tkaninowo-gumowej.
Przeczytaj również: Kosmetyki do charakteryzacji na Halloween: co wybrać, aby zachwycić?
Dlaczego przygotowanie końców taśmy decyduje o sile połączenia?
Precyzyjne cięcie końców uszkodzonej taśmy w układzie schodkowym zwiększa powierzchnię styku poszczególnych warstw tkaniny i gumy. Taki sposób profilowania eliminuje nagłe uskoki grubości materiału, zapewniając płynne przenoszenie obciążeń mechanicznych. Równe przycięcie oraz bardzo dokładne usunięcie luźnych zanieczyszczeń z powierzchni zapobiega powstawaniu ognisk o osłabionej przyczepności. Szlifowanie i dogłębne odtłuszczenie gumy usuwa resztki starego surowca, a także warstwę wierzchnią zniszczoną podczas codziennej eksploatacji. Zabieg ten pozwala aplikowanym mieszankom sieciującym wniknąć znacznie głębiej w strukturę wewnętrznej osnowy.
Przeczytaj również: Jakie grupy osób mogą skorzystać z dofinansowania na aparaty słuchowe?
Obecne w warunkach terenowych zanieczyszczenia znacząco osłabiają jakość fizycznego połączenia obu końców. Wilgoć przenika bezpośrednio do rdzenia tekstylnego, co skutecznie blokuje prawidłowe wiązanie chemiczne, natomiast pył mineralny tworzy niewidoczną barierę między łączonymi elementami. Prace realizowane w trudnych warunkach środowiskowych wymagają ścisłej kontroli wilgotności powietrza oraz starannego osuszenia klejonych obszarów przed nałożeniem materiału wiążącego. Standardowe naprężenie układu generuje w trakcie normalnej pracy ogromne siły rozciągające. Staranne oczyszczenie obszaru roboczego warunkuje docelową odporność złącza na zmienne obciążenia dynamiczne.
Przeczytaj również: Egzotyczne kierunki na wakacje – co warto wiedzieć przed wyjazdem?
Jak parametry prasy wpływają na docelową jakość złącza?
Właściwy dobór czasu wygrzewania, równomiernego docisku prasy oraz temperatury decyduje o całkowitej wytrzymałości naprawianego miejsca. Zbyt krótki proces termicznej polimeryzacji powoduje niepełne utwardzenie materiału i skutkuje szybkim rozwarstwieniem elementu pod naporem ciężkiego surowca. Optymalna temperatura wygrzewania nie jest wartością uniwersalną dla każdej awarii. Zamiast opierać się na obiegowych parametrach, specjaliści stosują precyzyjny zakres stopni Celsjusza wskazany w karcie technologicznej producenta serwisowanej taśmy. Wymagane wartości ciśnienia roboczego również dopasowuje się indywidualnie do całkowitej grubości, specyficznego przeznaczenia i wewnętrznej architektury pasa.
W przypadku nagłej awarii na terenie zakładu wulkanizacja taśm przenośnikowych umożliwia pewne i nierozerwalne zespolenie uszkodzonych fragmentów bezpośrednio na konstrukcji urządzenia. Rozwiązanie to oszczędza czas, który w innej sytuacji trzeba by poświęcić na pracochłonny demontaż pasa transportowego. Po osiągnięciu optymalnych parametrów zgrzewania następuje powolne, sterowane chłodzenie. Etap ten minimalizuje szkodliwe naprężenia termiczne wewnątrz połączonej struktury materiałowej. Dokończenie cyklu stygnięcia zgodnie z wytycznymi pozwala bezpiecznie wznowić ruch linii produkcyjnej.
Po czym rozpoznać stabilne złącze usuniętej awarii?
Gotowe połączenie powinno odznaczać się jednorodną grubością na całej długości naprawionego odcinka. Kompletny brak widocznych pęcherzy powietrza oraz gładka, równa powierzchnia bez najmniejszych śladów rozwarstwień dowodzą prawidłowo zrealizowanej procedury. Próbne uruchomienie napędu pozwala dodatkowo ocenić zdolność złącza do ciągłego przenoszenia pełnych obciążeń bez niepokojącego wydłużania i utraty osiowości. Prawidłowo wyprowadzona spoina zachowuje elastyczność właściwą dla fabrycznej części pasa, dzięki czemu materiał płynnie pokonuje bębny zwrotne. Ryzyko ponownego zerwania narasta głównie wtedy, gdy procedurę przygotowania krawędzi wykonano powierzchownie lub zignorowano zalecenia termiczne dla danego elastomeru.
Doświadczenie w branży przemysłowej pokazuje, że bezbłędna reakcja serwisu wyraźnie skraca czas przestoju sprzętu. Firma Trans-Pas wykonuje tego typu naprawy serwisowe bezpośrednio u klienta z użyciem profesjonalnej prasy hydraulicznej, uwzględniając dokładną specyfikę pęknięcia przed aplikacją materiałów.
Kategorie artykułów
Polecane artykuły

Rola chirurgii w leczeniu skomplikowanych oczu schorzeń

Jakie nowości w kołowrotkach wprowadzono w ostatnim roku?

Co sprawia, że haftowana pamiątka ślubu zachowuje znaczenie przez lata
